









证券代码 830978
2026.10.21
某精密零部件工厂,一台刚通过校准的三坐标测量机,测量同一个工件,上午测出来合格,下午再测却不合格了。设备没问题、程序没问题、操作人员也没换,问题出在哪?
答案是:温度。
类似场景,在精密制造行业并不罕见。许多工程师习惯将测量偏差归咎于设备磨损或软件算法,却忽略了最关键的环境变量——温度。今天我们就来聊一聊:为什么尺寸精密测量必须在恒温环境下进行?
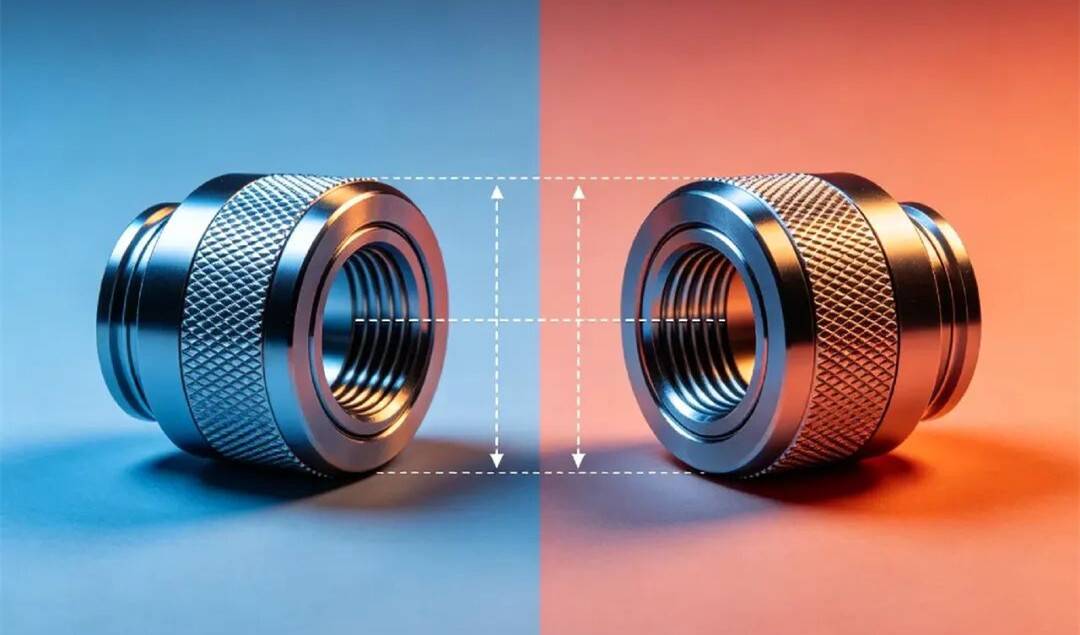
学过物理的人都知道“热胀冷缩”,但在精密测量领域,这个常识的杀伤力远超大多数人的想象。
以最常见的钢铁为例,其热膨胀系数约为11.7×10⁻⁶/K。这意味着什么?一根1米长的铁质零件,温度每升高1℃,就会伸长11.7微米(0.0117毫米);如果温度变化10℃,伸长约117微米——超过0.1毫米。而铝合金更“敏感”,热膨胀系数高达23×10⁻⁶/K左右,同样条件下,形变量几乎是钢铁的两倍。
0.1毫米在日常生活中可谓微不足道,但在精密制造领域,它可能意味着一个零件从“合格”变成“报废”。尤其在汽车发动机、航空航天零部件、精密模具等行业,公差要求往往在微米级别,温度带来的尺寸漂移,足以让整个批次的产品判定失误。
更棘手的是,测量设备本身也在热胀冷缩。三坐标测量机的光栅尺、导轨、测头系统,都会随温度变化发生形变。也就是说,温度不仅改变了被测工件,还同时改变了“尺子”本身——这是一个双重误差。
二、不只是“整体变热”那么简单
如果温度变化是均匀的、缓慢的,工程师还可以通过公式进行补偿修正。但现实往往更复杂。
温度梯度是更隐蔽的敌人。当三坐标测量机一侧受到阳光直射或靠近热源时,设备不同部位的温度不一致,导致结构产生方向性形变。这种形变不会让测量结果整体偏大或偏小,而是造成某个方向的尺寸出现规律性偏差,让测量数据“飘忽不定”。
热平衡同样关键。刚加工完的工件往往带着加工热量,如果在未充分冷却的情况下就送去测量,工件在测量过程中会逐渐收缩,测出来的尺寸自然不准。高精度测量室必须配备24小时不间断运行的恒温恒湿系统,让设备和工件都充分“热稳定”后再进行测量。
此外,空调出风口直吹设备、人员频繁进出带来的气流扰动、夜间停机后白天重新开机导致的温度波动,都会让测量结果失去可信度。
三、20℃:全球制造业的“标准温度”
既然温度影响这么大,那有没有一个统一的参考基准?
有。国际标准化组织(ISO)在ISO 1标准中明确规定:几何产品规格的标准参考温度为20℃。这个规定最早可追溯至1931年国际计量委员会(CIPM),1951年成为ISO第1号推荐标准,后续由 ISO 延续至今。
ISO 1标准的核心逻辑是:所有标注的尺寸和公差,默认都是在20℃条件下的值。如果你在非20℃的环境下测量,必须进行温度修正。
温度修正可以降低误差,但属于补偿手段;修正准确度依赖材料膨胀系数,受工件材质批次、热处理状态影响。最可靠的做法,依然是在接近20℃的恒温环境下完成测量,从源头消除温度变量。
美国机械工程师学会的ASME B89.6.2标准也专门针对尺寸测量的温湿度环境制定了规范,要求温度控制足以保证测量设备的校准精度以及工件的制造和验收质量。
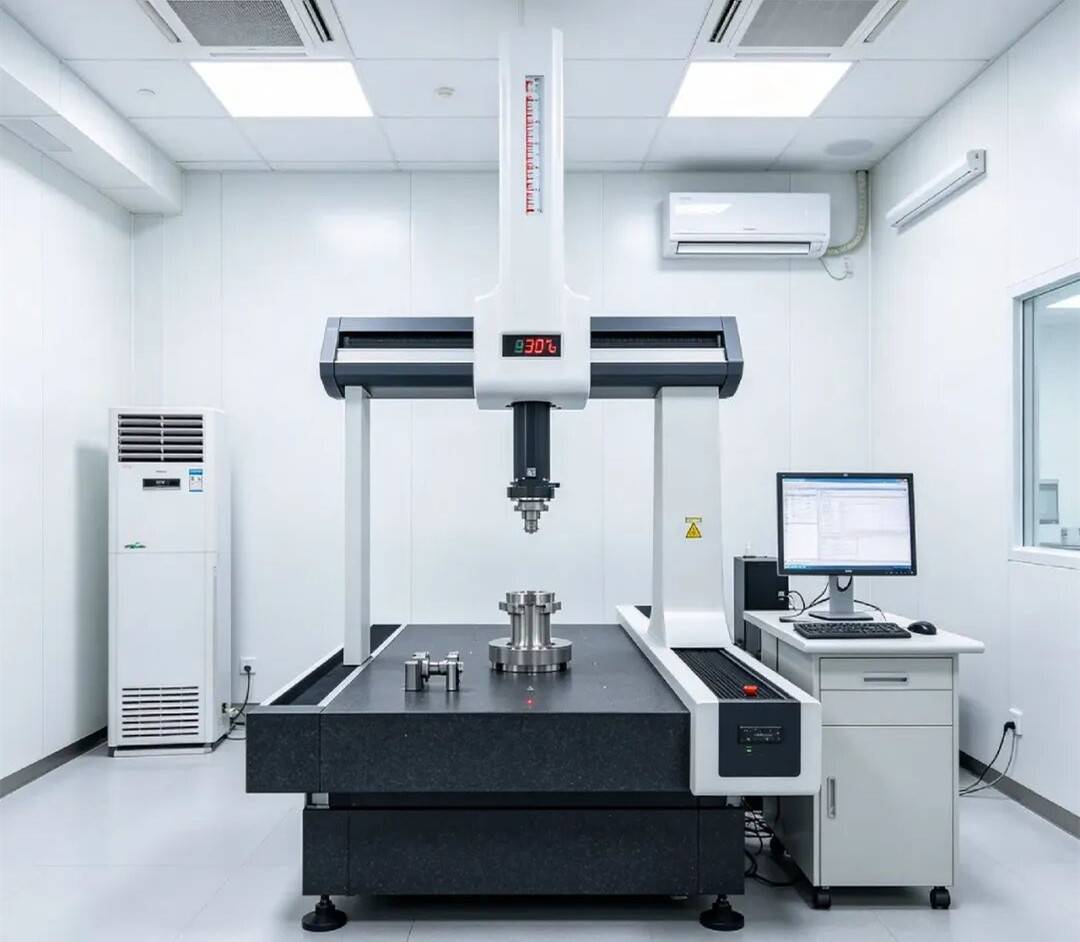
四、恒温实验室到底“恒”到什么程度?
不同精度要求的测量任务,对环境温度的控制标准不同。
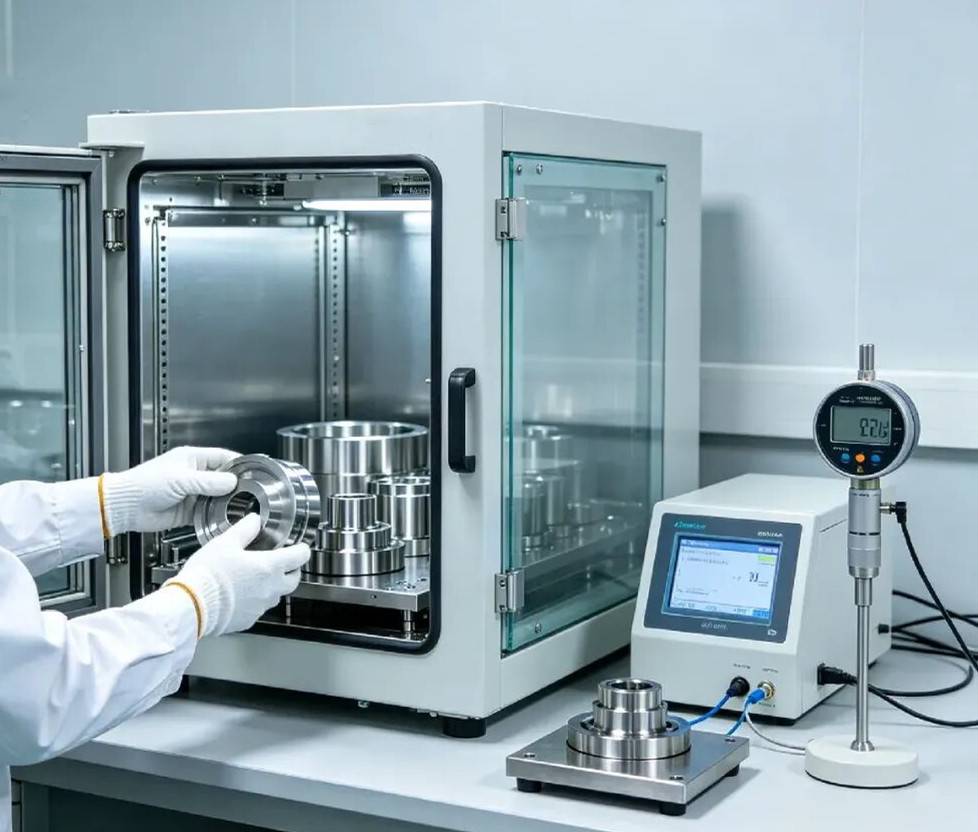
对于一般的精密尺寸检测,行业通行的做法是将实验室温度控制在20℃±1℃,湿度控制在55%±3%RH左右,湿度控制目标并非抑制金属热胀冷缩,主要用于防止设备、工件锈蚀,避免光学元件结露,同时规避塑料、复合材料等吸湿性材料带来的尺寸变化。
对于精度要求更高的计量标准间,温度波动需要控制在更窄的范围内。
但“恒温”不仅仅是把空调设定在20℃,一个合格的恒温测量环境,还需要关注三个维度:
空间梯度——测量区域内的温度分布要均匀,空间温度梯度一般建议控制在1℃/m以内,高精度计量实验室会要求更严苛(0.5℃/m 或更低);
时间稳定性——温度不能忽高忽低,需要长时间持续稳定;
气流组织——气流要均匀柔和,避免直吹设备和工件。
可以说,恒温实验室的建设,本质上是一个系统工程,涉及建筑保温、气流组织、温控设备选型、热源隔离等多个环节。这也是为什么专业计量检测机构的测量结果比车间现场的测量结果更可信——环境控制的差距,直接体现为数据可靠性的差距。
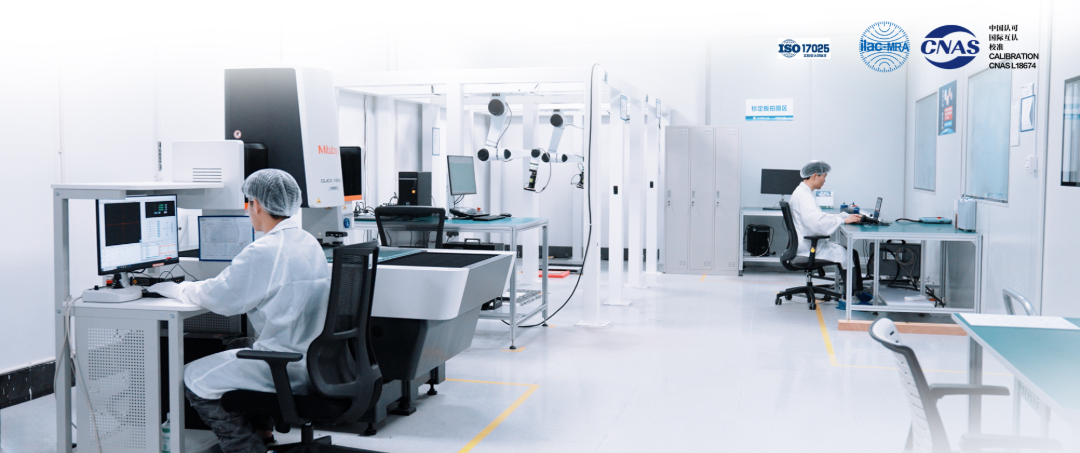
五、需要精密尺寸测量?认准先临三维(先临天远)
如果您正在为产品尺寸测量的准确性和可靠性发愁,尤其是各类精密零部件的尺寸检测需求,先临三维(先临天远)都可以为您提供专业的检测服务。
先临三维专注高精度三维视觉技术20余年,拥有383项授权发明专利(含境外发明专利98项)和246项软件著作权。自主研发三维视觉实时立体重建算法、三维视觉测量高精度标定技术、自主架构的三维几何建模及数据处理与测量检测软件、相机与投影及无线硬件计算模组等核心器件设计技术、光机电算集成控制系统平台等核心技术。
公司牵头制定了行业标准“JB/T 12637-2016白光三维测量系统”和“SJ/T 11886-2023结构光手持式三维扫描仪”,参与制定了国家计量技术规范“JJF 1951-2021基于结构光扫描的光学三维测量系统校准规范”和国家标准“GB/T 39111-2020牙颌模型三维扫描仪技术要求”、“GB/T 16857.13-2025产品几何技术规范(GPS) 坐标测量系统(CMS)的验收检测和复检检测第13部分:光学三维坐标测量系统”、“GB/T 24635.3-2025产品几何技术规范(GPS)坐标测量机(CMM)确定测量不确定度的技术第3部分:应用已校准工件或测量标准“、“GB/T 33523.700-2025产品几何技术规范(GPS)表面结构:区域法第700部分:区域形貌测量仪器的校准、调整和验证”,并参与了“口腔修复体3D打印应用研究与临床示范”国家重点研发计划项目,承担了其他10余项国家、省、市重要科技项目。
先临三维(先临天远)高精度工业3D扫描业务,为汽车工业、民用航空、能源重工、工程机械、电子电器、艺术文博、精准医疗、教育科研等行业提供工业3D光学测量与3D设计应用等高精度3D数字化解决方案,主要产品包括无线一体式手持3D扫描仪、双光源手持3D扫描仪、手持式激光三维扫描仪、跟踪式激光三维扫描系统、固定式蓝光三维扫描仪、自动化智能三维检测系统以及专业彩色三维扫描仪等,覆盖3D全尺寸检测、三维设计建模、数据存档、可视化交互等应用场景。
