









证券代码 830978
2026.10.19
一台三维扫描仪,如果只会测孔、测面、测圆柱,那它只发挥了不到一半的能力。真正让精密测量显得"精密"的,是能够高效精准地测量那些不规则的工件——航空发动机叶片、涡轮、注塑模具型腔、车身外板的自由曲面等。
这篇文章把复杂曲面测量的思路讲透:自由曲面为什么难测、三种测法怎么选、采点密度怎么定、叶片这种典型零件怎么测、以及最常踩的坑。
先理解"自由曲面"是什么。
自由曲面是指那些无法用平面、圆柱、圆锥、球等基本几何元素简单描述的曲面,形状由设计软件的自由造型功能生成。典型代表:航空发动机叶片、涡轮、模具型腔、车身覆盖件等。
自由曲面难测,根本原因有三个:
信息量巨大。一个规则平面,理论上采3个点就能确定。但一个自由曲面,表面每一处的曲率、法向都在变化,采几十个点只能代表几十个位置,采不全就等于漏测了曲面的大部分。
测针半径补偿复杂。接触式测量得到的是测头中心的坐标,不是接触点的坐标。对规则几何,补偿方向容易确定;但对自由曲面,每个点的法线方向都不同,补偿方向一旦算错,就是系统性的"余弦误差"。
评价方式特殊。自由曲面通常不评价"直径"、"位置",而是评价轮廓度(Profile)——整个实测曲面与理论曲面之间的偏差是否落在公差带内。轮廓度的评价依赖大量实测点和CAD理论面的比对,点不够多、分布不合理,轮廓度结果就不可信。
理解了这三条,就明白了复杂曲面测量的核心矛盾:要在有限的时间和成本内,用最合理的采点策略,把曲面"测够、测准"。
针对自由曲面,主要有三种方式,各有适用场景:
| 测法 | 测量原理 | 优势 | 局限性 | 适用场景 |
| 接触式扫描 | 测球沿曲面连续滑动扫描 | 精度高、可评价轮廓度 | 速度慢、需半径补偿 | 叶片型面、高精模具 |
| 激光扫描 | 激光线投影快速采集点云 | 速度快、非接触、可测软质件 | 精度低于接触式扫描、需多角度融合 | 钣金、大型模具、逆向工程 |
| 点集采样 | 按策略采有限离散点 | 灵活、控制采点密度 | 信息量少、易漏细节 | 规则几何、抽检 |
接触式扫描是精密曲面测量的主力。它的原理是测球沿着曲面连续移动,高速采集一系列点(每秒可达数百点)。因为测球一直与曲面接触,测得的是"真实表面",精度高,适合评价轮廓度。接触式扫描的局限性是速度慢,而且需要精确的测针半径补偿。
激光扫描的速度比接触式扫描要快得多,一条激光线扫过去就是一片点云,特别适合大型曲面、软质材料、以及逆向工程(把实物变成CAD模型)。但激光扫描测量的精度通常低于接触式扫描,而且存在"阴影效应"——激光照不到的角度会漏数据,需要多角度扫描后融合。有研究对比过,在叶片的逆向扫描检测中,线性激光扫描的精度高于点激光和接触式扫描的某些组合,但整体仍不及精密接触式扫描测量。
点集采样是按预设策略在曲面上采一批离散点。它的优势是灵活,可以人为控制每个区域的采点密度;局限是信息量有限,如果采点策略设计得不好,容易漏掉曲率变化大的细节。
三种方式不是互相排斥。实践中常见组合是:先用激光快速整体扫描摸清曲面(或逆向建模),再用接触式扫描对关键区域(如叶片的前后缘)进行精确测量。

自由曲面测量最核心的问题,是"采多少点、在哪采"。点采少了,曲面测不准;点采多了,浪费时间。
行业里有一个重要原则:不能固定采点数,要看曲率自适应。专业软件提供"自适应采样"——根据曲面的局部曲率自动调整采点密度,曲率大的地方(前缘、尾缘、轮廓变化剧烈的区域)自动加密,曲率小的地方(大平面、缓变区)自动减少。
控制自适应采样精度的关键指标是弦向偏差(Chordal Deviation)。它指相邻两个测点连线与真实曲面之间的最大距离。弦向偏差设得越小,采点越密,测得的曲面越接近真实。
对叶片、精密模具这类高精度自由曲面,行业经验值是弦向偏差不超过0.005mm(即5微米)。弦向偏差从0.01mm收紧到0.005mm,采点密度会明显增加,但轮廓度评价的可靠性也显著提升。
另一个原则是按曲率分布名义点。所谓名义点,就是理论曲面上的采样点位置。在叶片型面测量中,专业做法是:按曲率定义每个名义点位置和法线,让前缘、尾缘(曲率大处)点步距小(加密),叶盆、叶背(曲率小处)点步距大(稀疏)。这样在同样的采点数量下,测得的曲面信息量最大。
这里要特别提醒:不要用"固定采X个点"的思维去测自由曲面。有研究发现,对涡轮叶片的特征参数检测,不同的采样算法(均匀采样、曲率采样、弦公差采样、加权曲率采样、曲率-弧长采样)结果差异很大,其中曲率-弧长采样在保证精度的同时效率最高。这说明"在哪采样"比"采多少个"更重要。
接触式测量自由曲面,测针的选择和半径补偿直接影响精度。
测针(测球)尺寸的选择遵循一个平衡逻辑:
小测球(如φ0.3mm、φ0.5mm):适合测曲率大的细节区域,如叶片的前缘、尾缘,因为小测球能贴住更陡的曲面。缺点是刚度差、易磨损、单次探测的接触面积小。
大测球(如φ1mm、φ2mm):适合测曲率小的型面区域,如叶盆、叶背,刚度好、耐用、测量稳定。
在航空叶片检测中,常见方案是用小直径测球(φ0.5mm或φ0.3mm)测量进排气边区域,用较大的测球测量主体型面。
测针半径补偿是自由曲面测量最容易出系统误差的环节。原因在于:接触测量得到的坐标是测球中心的坐标,要还原接触点的坐标,必须沿曲面法线方向扣除一个测球半径。
对规则几何,法线方向好算。但对自由曲面,每个测点的法线方向都在三维空间变化,如果软件算错了法线,补偿方向就错了,产生"余弦误差"。这也是为什么叶片型线虽然是"平面内的曲线",却不能当二维曲线处理——因为每个点的法线是三维的。
控制半径补偿误差的关键做法:
四段扫描用同尺寸测针。在叶片测量中,叶盆、叶背、前缘、尾缘四段若用同尺寸的探针,各段计算的半径补偿参数一致,拼接后的型面才连续可信。
测针必须校准。测量前,用标准球校准测针,确定实际有效半径和方向灵敏度,软件才能正确补偿。
依赖CAD理论面。多数现代软件用CAD理论面的法向来做半径补偿,而不是用已测点估计法向,这样更稳定。
航空发动机叶片是自由曲面测量的典型代表,它的测量方法值得拆开讲——因为它集合了自由曲面测量的几乎所有难点。
叶片型面测量的一般流程:
建立坐标系。按航空发动机叶片的设计定位基准在三坐标测量机上建立坐标系,并验证。如果坐标系错了,那后面全错。
取截面。沿航空发动机叶片长度方向(展向)选取若干截面。每个截面扫一圈,得到该截面的型面点云。
定义名义点。根据每个截面在叶型坐标系下的高度,在CAD模型上截取理论型线;按曲率定义名义点位置和法线,前缘、尾缘点步距小,叶盆、叶背点步距大。
四段扫描。把航空发动机叶片截面分成叶盆、叶背、前缘、尾缘四段。叶盆、叶背扫描速度可较快;前缘、尾缘曲率变化剧烈,扫描速度要慢、采点要密。四段用同尺寸测针,测完后拼接成完整叶型。
评价与比对。把实测型面与理论型面比对,计算各截面的轮廓度误差和扭转角偏差。轮廓度反映形状贴合程度,扭转角反映叶片绕轴线的扭转是否符合设计。
有一个值得注意的研究结论:对涡轮导向叶片这类复杂形状,测量3条适当选取的截面、每条截面25个点,再加一条补充趋势线,就足以可靠验证几何形状,能大幅缩短测量时间。这说明,航空发动机叶片测量的关键不是"越密越好",而是"截面选得对、点分布合理"。
对闭式叶盘(叶盘通道封闭、测头难以伸入)这类更难的结构,还要考虑测头的可达性分析——计算每个检测点的可达性锥,选择能伸入通道且不干涉的测头角度,必要时在仿真环境中验证测量路径是否干涉。

误区一:固定采X个点,测得就准。
自由曲面没有"固定采几个点"的说法。同样的点数,均匀分布和按曲率分布,结果差异很大。要按曲率自适应采样,曲率大处加密。
误区二:激光扫描精度够,不需要用接触式扫描测量。
激光扫描速度快、覆盖全,但精度通常低于接触式扫描。对评价轮廓度的精密曲面(叶片、高精模具),激光只能做粗测或辅助,最终判定还得靠接触式扫描测量。
误区三:测针越大越稳,选大的准没错。
大测球在缓变型面确实稳定,但在前缘、尾缘这类曲率大的地方,大测球贴不住曲面,测不准。要大小测球配合,小测球测边缘、大测球测型面。
误区四:半径补偿是软件自动算的,不用管。
软件是自动算,但前提是测针校准准确、四段用同尺寸测针、CAD理论面正确。如果任何一个前提不满足,自动补偿都是错的。
误区五:轮廓度就是比对几个点的偏差。
轮廓度评价依赖大量实测点与CAD理论面的拟合比对,点太少或分布不合理,轮廓度结果就不可信。评价前,要先确认采点是否覆盖了整个公差带关心的区域。
航空发动机部件的精度和可靠性从根本上决定了飞机的性能和安全性。作为能量转换的核心部件,涡轮、风扇和压气机叶片需要在翼型轮廓上达到微米级的几何精度,才能维持空气动力学效率并确保推力输出稳定。在大批量生产过程中,制造挑战主要来自跨越数量级的尺寸变化、复杂的曲面造型以及材料性能差异——这些都可以借助光学三维测量技术实现自动化精密制造。
通过整合完整的三维数据集,制造商在整个发动机动力系统的生产过程中,建立起覆盖表面特征、几何参数及装配接口的多层次质量保障体系。
航空发动机叶片全尺寸检测,主要测量部分:风扇叶片、压缩机叶片、涡轮叶片、整体叶盘。
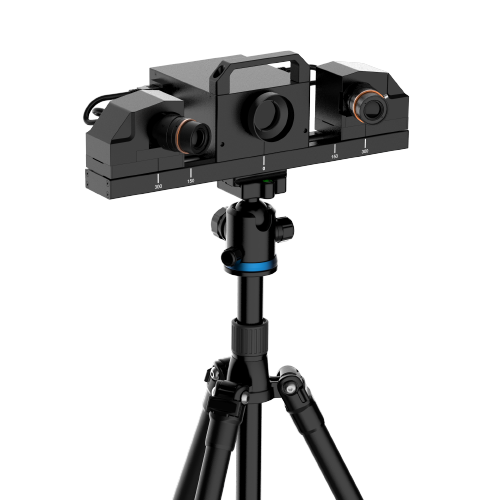
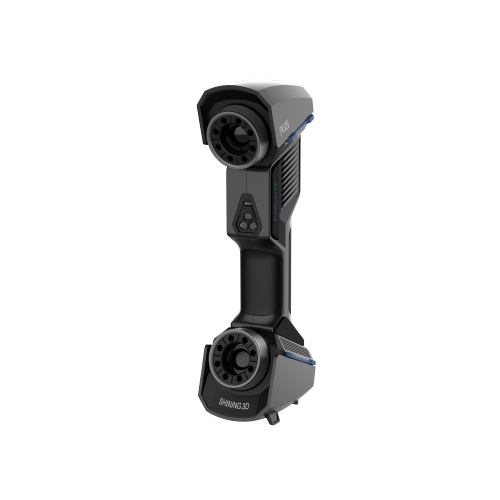
航空发动机叶片检测设备推荐:OptimScan Q12 HD计量级高精度蓝光三维扫描仪

OptimScan Q12 HD蓝光三维扫描仪,承袭先临天远OptimScan系列核心计量基因,以最高4μm测量精度与细微特征高保真还原为核心优势,为民用航空、3C电子、医疗器械、精密注塑等精密制造领域以及文物保护领域提供可靠的三维测量解决方案。
自由曲面测量,考验的不是设备的极限精度,而是测量的"策略"——在哪里采点、用多大的测针、扫描速度多快、怎么补偿、怎么评价。同样的设备,策略设计得好,能把自由曲面测到微米级可信;策略混乱,采再多的点也是浪费。
下次拿到一个自由曲面零件,先问自己四个问题:它最需要保证的是哪个区域?那里曲率有多大?用接触式扫描还是激光扫描?采点密度怎么定?想清楚这四件事,复杂曲面测量就成功了一大半。

